Artykuł sponsorowany
Od czujnika do alarmu — jak działa architektura stałego nadzoru drgań maszyn
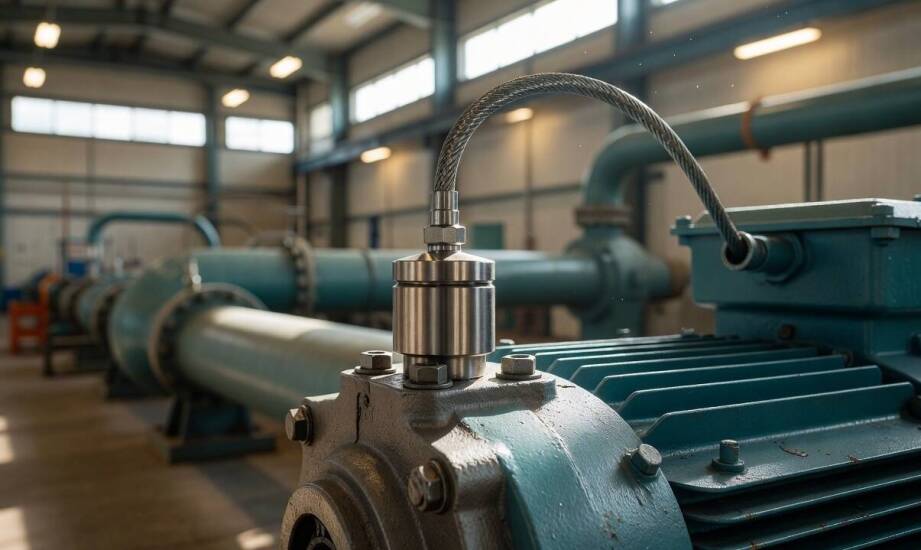
W zakładzie przemysłowym obchód okresowy personelu utrzymania ruchu często nie wystarcza, aby wychwycić narastającą usterkę między dwoma zaplanowanymi przeglądami. Maszyna nierzadko pracuje pozornie stabilnie, zachowując parametry procesu, aż do momentu nagłego zatrzymania wirnika lub uszkodzenia łożyska. Ciągłe monitorowanie wibracji wypełnia tę niebezpieczną lukę czasową, dostarczając służbom technicznym bieżących danych. Inżynierowie mogą dzięki temu zaplanować interwencję serwisową w oknie remontowym, zanim dojdzie do awarii zatrzymującej całą linię produkcyjną. Aparatura diagnostyczna produkowana przez firmę MBJ Electronics wspiera zakłady w przejściu od strategii reakcyjnej do predykcyjnej. Zrozumienie architektury takiego systemu pozwala odpowiednio dopasować go do specyfiki parku maszynowego.
Przeczytaj również: Przygotowanie konstrukcji stalowych do malowania: śrutowanie jako kluczowy etap
Rola czujnika wibracji w budowaniu bazy danych
Proces diagnostyczny zaczyna się bezpośrednio na obudowie badanej maszyny. Czujnik wibracji w postaci akcelerometru przemysłowego rejestruje mechaniczne przyspieszenie drgań i na bieżąco przekształca je na analogowy sygnał elektryczny. Miejsce montażu elementu pomiarowego ściśle determinuje późniejszą użyteczność sygnału. Zamocowanie akcelerometru bezpośrednio na oprawie łożyska pozwala precyzyjnie rejestrować wysokie częstotliwości, które zazwyczaj świadczą o wczesnym zużyciu elementów tocznych. Montaż na głównym korpusie silnika lepiej oddaje ogólny poziom drgań całego agregatu. Prawidłowy kontakt czoła czujnika z płaską, dokładnie oczyszczoną powierzchnią odpowiada za przenoszenie pełnego pasma częstotliwości. Wszelkie wady mocowania, takie jak użycie zbyt grubej warstwy farby podkładowej czy luźny gwint, znacząco ograniczają użyteczny zakres pomiarowy i zniekształcają uzyskiwane widmo.
Przeczytaj również: Jakie są zalety używania dywaników welurowych latem?
Zebrane z czujników sygnały trafiają następnie do modułu zbierania danych. Urządzenie to digitalizuje informacje i przekazuje je do oprogramowania centralnego, które na bieżąco wykonuje analizę widmową FFT, rozkładając sygnał na poszczególne składowe częstotliwościowe. Zestawienie wyników FFT z zapisanymi w systemie progami alarmowymi stanowi podstawę automatycznej diagnostyki. Przekroczenie progu ostrzegawczego sygnalizuje narastające odchylenie od normy, natomiast naruszenie wartości awaryjnej uruchamia procedurę natychmiastowej reakcji personelu. Nowoczesne oprogramowanie rejestruje w tym samym czasie parametry procesowe sprzętu, co ułatwia inżynierom powiązanie wzrostu drgań z konkretnymi warunkami pracy maszyny. Zintegrowanie odczytów z zakładowym systemem CMMS automatyzuje proces generowania kart zleceń serwisowych. Historia eksploatacji staje się dzięki temu kompletna, ponieważ każdy zarejestrowany incydent zawiera dokładny znacznik czasu oraz pełny kontekst pomiarowy.
Przeczytaj również: Jak wybrać smartwatch męski sportowy?
Lokalna analiza sygnału a redukcja fałszywych alarmów
Sposób przetwarzania zgromadzonych informacji wpływa na responsywność całej architektury. Analiza lokalna, wykonywana bezpośrednio w module przy maszynie, zapewnia błyskawiczną reakcję na przekroczenie wyznaczonego progu. Taki model obliczeniowy przetwarza sygnał na krawędzi sieci, dzięki czemu nie obciąża firmowej infrastruktury komunikacyjnej przesyłaniem surowych danych. Centralne przetwarzanie na serwerze lub w chmurze ułatwia interpretację długoterminowych trendów. Podejście to pozwala inżynierom na wygodne porównywanie stanu technicznego wielu maszyn na jednym ekranie, lecz wymaga odpowiednio wysokiej przepustowości sieci. Decyzja o wyborze konkretnego rozwiązania stanowi kompromis między pożądanym czasem reakcji układu zabezpieczającego a dostępnymi zasobami informatycznymi zakładu.
Skuteczny nadzór wymaga również wyeliminowania szumu informacyjnego. Fałszywe alarmy dezorganizują pracę działu utrzymania ruchu i najczęściej wynikają ze standardowych zmian reżimu pracy urządzenia. Podczas rozruchu maszyny poziom drgań naturalnie rośnie w wyniku pokonywania rezonansów konstrukcyjnych, co potrafi wyzwolić alarm skonfigurowany wyłącznie dla ustabilizowanej pracy. Nagła zmiana obciążenia technologicznego czy wahania ciśnienia w pompie wywołują podobne, w pełni odwracalne odchylenia sygnału. Innym powszechnym źródłem błędów diagnostycznych pozostaje mechaniczne poluzowanie samego czujnika, które generuje sztuczne artefakty w widmie FFT. Zastosowanie zaawansowanych algorytmów uczących się normalnych wzorców pracy pozwala skutecznie filtrować przemijające anomalie. System rozpoznaje wtedy określony stan maszyny i odpowiednio modyfikuje czułość ostrzegania.
Decyzję o wdrożeniu stałego nadzoru warunkują przede wszystkim parametry eksploatacyjne konkretnych urządzeń. Maszyny krytyczne o wysokim stopniu obciążenia i minimalnej tolerancji na nieplanowane przestoje, w tym główne wentylatory wyciągowe, turbiny oraz kluczowe pompy procesowe, wymagają nieustannego śledzenia stanu łożysk. Trudne warunki pracy, obejmujące ciągłą eksploatację w trybie trzyzmianowym, bardzo wysokie prędkości obrotowe wirników lub tłoczenie agresywnych mediów, dodatkowo potęgują ryzyko nagłego niewyważenia. Personel techniczny potrzebuje do efektywnej pracy czytelnych wskaźników opisujących dynamikę obiektu. Wartość skuteczna drgań, wyraźne trendy czasowe oraz wygenerowane widma FFT z zaznaczonymi częstotliwościami charakterystycznymi uszkodzeń stanowią fundament trafnej diagnozy. Oparcie tych wskaźników na jasnych progach, zgodnych z najnowszą serią norm ISO 20816, gwarantuje spójność oceny i powtarzalność podejmowanych decyzji serwisowych.
Kategorie artykułów
Polecane artykuły

Porównanie karmy Nero Gold z innymi markami premium.

Rola dedykacji w tworzeniu osobistych prezentów dla dziadka i babci

Zastosowanie górskiej flory japońskiej w nowoczesnej kuchni azjatyckiej
